Yuhong Holding Group Co., LTD
 |
| Miejsce pochodzenia: | Chiny |
| Nazwa handlowa: | YUHONG |
| Orzecznictwo: | ISO9001:2015; ISO14001:2015; ISO45001:2018; PED 2014/68/EU; WPS/PQR/WPQ; ISO 3834 |
| Numer modelu: | Nie dotyczy |
| Minimalne zamówienie: | 500 kg |
|---|---|
| Cena: | To be discussed |
| Szczegóły pakowania: | Obudowa ze sklejki lub drewniana obudowa z żelazną ramą |
| Czas dostawy: | 50-120 dni |
| Zasady płatności: | L/C, T/T |
| Możliwość Supply: | 5000 metrów/dzień |
| Produkt: | HFW Fin Tube | Tworzywo: | ASTM A192 A192 |
|---|---|---|---|
| Aplikacja: | Przegrzewacz | Pakiet: | Obudowa ze sklejki lub drewniana obudowa z żelazną ramą |
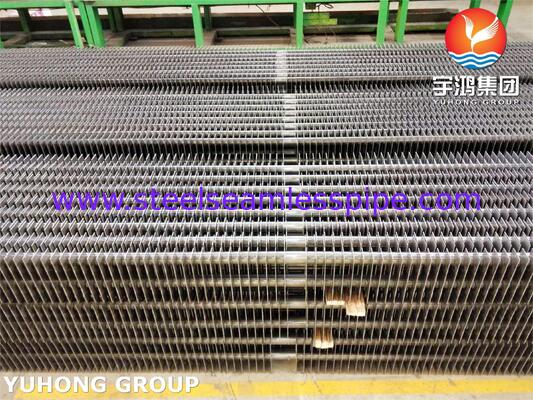
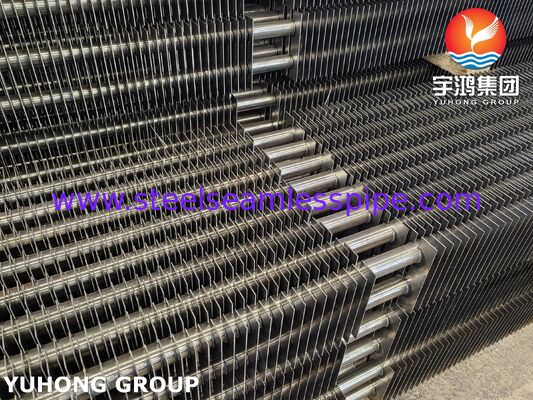
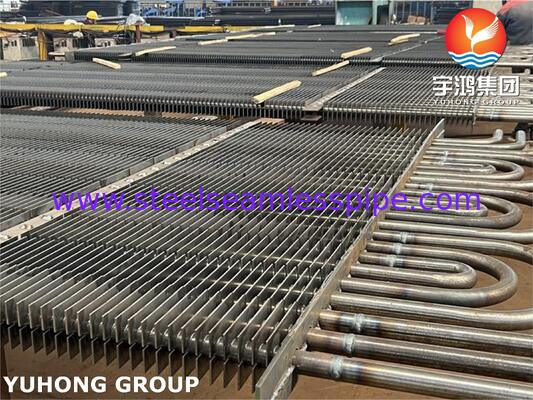
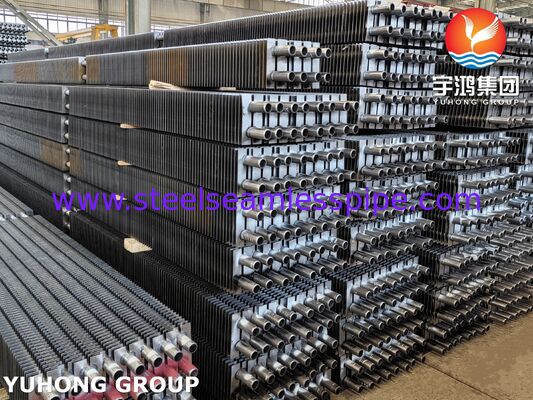
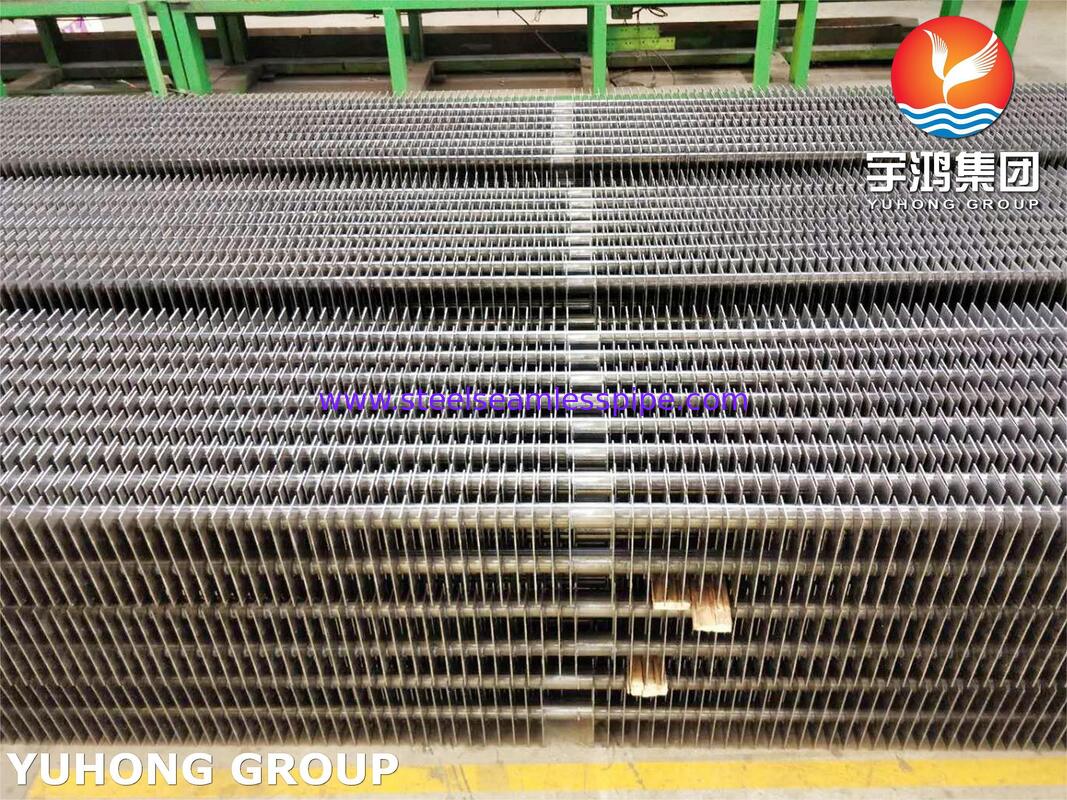
Spawane na wysokie częstotliwości rury grzejne z płetwami do przegrzewaczy to elementy wymiany ciepła zaprojektowane w celu poprawy wydajności cieplnej w kotłach przemysłowych, elektrowniach, jednostkach odzysku ciepła odpadowego i systemach wytwarzania pary. Wykonane z rury bazowej ze stali węglowej ASTM A192 i spawanych na wysokie częstotliwości płetw, produkty te zwiększają efektywną powierzchnię wymiany ciepła, pomagając urządzeniom odzyskać więcej ciepła z gorących gazów spalinowych i przekazać je do wody kotłowej lub pary.
Nasze spawane na wysokie częstotliwości rury grzejne z płetwami łączą rurę ciśnieniową ze stali węglowej z mocno przymocowanymi płetwami, zapewniając wydajną wymianę ciepła, niezawodną konstrukcję i elastyczne opcje konfiguracji dla wymagających zastosowań termicznych. Wymiary rur, geometria płetw i specyfikacje materiałowe mogą być dostosowane do wymagań projektu i warunków projektowych urządzeń.
Ważna uwaga dotycząca materiału: ASTM A192/A192M obejmuje bezszwowe rury kotłowe i przegrzewaczy ze stali węglowej do pracy pod wysokim ciśnieniem. Norma sama w sobie nie definiuje kompletnego procesu spawania płetw na wysokie częstotliwości, dlatego gotowy zespół rury z płetwami powinien być określony z osobnymi wymaganiami dotyczącymi materiału płetw, integralności spoiny, tolerancji wymiarowych i kontroli.
Kluczowe cechy produktuZwiększona wydajność wymiany ciepła: Płetwy zwiększają zewnętrzną powierzchnię wymiany ciepła, umożliwiając bardziej efektywne odzyskiwanie ciepła z gazów spalinowych.
Spawanie płetw na wysokie częstotliwości: Proces spawania tworzy ciągłe, bezpieczne połączenie między taśmą płetwy a rurą bazową, gdy jest produkowany zgodnie z kwalifikowanymi procedurami.
Rura ciśnieniowa ze stali węglowej: Materiał ASTM A192 nadaje się do określonych warunków pracy kotłów i przegrzewaczy, gdy przestrzegane są granice projektowe.
Konfigurowalna geometria płetw: Wysokość, grubość, rozstaw i konfiguracja płetw mogą być wybrane w celu zrównoważenia wydajności wymiany ciepła, spadku ciśnienia po stronie gazu i odporności na osadzanie się zanieczyszczeń.
Elastyczne opcje produkcji: Długość rury, pokrycie płetwami, przygotowanie końcówek i sekcje bez płetw mogą być dostosowane do układu kotła.
Produkcja skoncentrowana na jakości: Identyfikowalność materiału, kontrola wymiarów i odpowiednie testowanie integralności spoiny pomagają zapewnić stałą jakość produkcji.
Przegrzewacze kotłów przemysłowych
Stosowane w odpowiednich konfiguracjach kotłów w celu poprawy wymiany ciepła po stronie gazu i wspierania kontroli temperatury pary.
Produkcja energii elektrycznej
Stosowane w sekcjach odzysku ciepła kotłów, gdzie temperatura pracy, ciśnienie i środowisko korozyjne są zgodne z wybraną stalą węglową.
Systemy odzysku ciepła odpadowego
Pomaga odzyskać użyteczną energię cieplną z przemysłowych gazów wylotowych w odpowiednio zaprojektowanych urządzeniach do odzysku ciepła.
Standardowe zakresy rozmiarówPoniżej przedstawiono typowe komercyjne zakresy produkcji spawanych na wysokie częstotliwości rur grzejnych z płetwami. Są one orientacyjne, a nie wymaganiami wymiarowymi narzuconymi przez ASTM A192. Ostateczne wymiary powinny być uzgodnione zgodnie z projektem kotła, obliczeniami wymiany ciepła i specyfikacjami projektu.
Parametr |
Typowy zakres |
|---|---|
Średnica zewnętrzna rury bazowej |
19,05–76,2 mm |
Grubość ścianki rury bazowej |
2,0–8,0 mm |
Długość rury |
3000–18000 mm |
Wysokość płetwy |
10–25 mm |
Grubość płetwy |
0,8–1,5 mm |
Rozstaw płetw |
2,5–8,0 mm |
Materiał płetwy |
Stal węglowa lub inny określony materiał zgodny |
Konfiguracja płetwy |
Pełna, ząbkowana lub profil specyficzny dla projektu |
Mocowanie płetwy |
Spawanie oporowe na wysokie częstotliwości |
Dostosowanie: Inne wymiary mogą być dostępne w zależności od możliwości produkcyjnych. Prosimy o potwierdzenie średnicy rury bazowej, grubości ścianki, materiału płetwy, rozstawu płetw, wysokości płetw, długości rury i obowiązującego kodu przed złożeniem zamówienia.
Skład chemiczny ASTM A192ASTM A192/A192M-24 określa następujące limity składu chemicznego dla rury ze stali węglowej.
Element |
Skład, wag.% |
|---|---|
Węgiel (C) |
0,06–0,18 |
Mangan (Mn) |
0,27–0,63 |
Fosfor (P) |
≤ 0,035 |
Siarka (S) |
≤ 0,035 |
Krzem (Si) |
≤ 0,25 |
Limity te dotyczą materiału rury bazowej ASTM A192, a nie automatycznie taśmy płetwy. Materiał płetwy musi być zgodny z własną specyfikacją gatunku i wymaganiami dotyczącymi składu chemicznego.
Właściwości mechaniczneTypowe określone wymagania mechaniczne dla rur kotłowych ze stali węglowej ASTM A192 obejmują następujące:
Właściwość |
Wymaganie ASTM A192 |
|---|---|
Wytrzymałość na rozciąganie, minimum |
325 MPa (47 ksi) |
Granica plastyczności, minimum |
180 MPa (26 ksi) |
Wydłużenie na 50,8 mm (2 cale), minimum |
35% |
Twardość Brinella, maksimum, ścianka ≥ 5,1 mm |
137 HBW |
Twardość Rockwella, maksimum, ścianka< 5,1 mm |
77 HRBW |
Standard bezszwowych rur kotłowych ze stali węglowej
+1
Właściwości mechaniczne są określane dla rury bazowej zgodnie z obowiązującą specyfikacją i warunkami testowania. Nie należy ich interpretować jako gwarantowanych właściwości całego spawanej zespołu z płetwami. Spoiny płetw i strefy wpływu ciepła wymagają odpowiednich kontroli produkcji i inspekcji.
Proces produkcjiPrzygotowanie rury bazowej: Pozyskanie i weryfikacja bezszwowych rur ze stali węglowej ASTM A192, w tym identyfikacja materiału, wymiary i identyfikowalność.
Przygotowanie powierzchni: Oczyszczenie rury i powierzchni styku płetw w celu zapewnienia spójnego spawania.
Formowanie płetw: Przygotowanie określonej taśmy płetwy i kontrola jej grubości, wysokości, rozstawu i profilu.
Spawanie na wysokie częstotliwości: Ciągłe spawanie płetwy wzdłuż rury przy użyciu kwalifikowanej procedury z kontrolowanymi parametrami spawania.
Korekta wymiarowa: Sprawdzenie wyrównania płetw, jednorodności rozstawu, prostoliniowości rury i wymiarów końcówek.
Wykończenie: Usunięcie niedopuszczalnych występów spoin lub wad powierzchniowych za pomocą zatwierdzonych metod, bez naruszania spoiny lub ścianki rury.
Kontrola końcowa: Weryfikacja gotowego produktu w odniesieniu do specyfikacji zakupu i obowiązującego planu kontroli.
Plan zapewnienia jakości dla spawanych na wysokie częstotliwości rur grzejnych z płetwami do przegrzewaczy może obejmować:
Inspekcja lub test |
Cel |
|---|---|
Przegląd certyfikatu materiałowego |
Potwierdza gatunek rury bazowej, numer wytopu i skład chemiczny |
Analiza chemiczna |
Weryfikuje zgodność z ASTM A192, gdy jest wymagane |
Testowanie na rozciąganie |
Sprawdza wytrzymałość na rozciąganie, granicę plastyczności i wydłużenie rury bazowej |
Testowanie twardości |
Weryfikuje, czy spełnione są obowiązujące limity twardości rury bazowej |
Kontrola wymiarowa |
Mierzy średnicę rury, grubość ścianki, wysokość płetwy, rozstaw, grubość i długość |
Inspekcja wizualna |
Identyfikuje wady powierzchniowe, nieregularne płetwy i widoczne nieciągłości spoiny |
Testowanie integralności spoiny |
Ocenia integralność połączenia płetwy z rurą przy użyciu kwalifikowanej metody i uzgodnionych kryteriów akceptacji |
Testowanie hydrostatyczne |
Testuje granicę ciśnieniową, gdy jest wymagane przez obowiązującą specyfikację rury lub projekt |
Badania nieniszczące |
Dodatkowe metody mogą być określone w zależności od konstrukcji spoiny, warunków pracy i kodu projektu |
Dokumentacja końcowa |
Rejestruje wyniki inspekcji, identyfikowalność materiału i obowiązujące certyfikaty testowe |
Uwaga dotycząca jakości: ASTM A192 zawiera wymagania dotyczące określonych testów rur, w tym testów spłaszczania, rozszerzania, twardości i testów hydrostatycznych, w zależności od obowiązującej edycji i wymagań zamówienia. Dokładne kryteria inspekcji i akceptacji dla spoiny płetwy na wysokie częstotliwości powinny być zdefiniowane oddzielnie.
Zalety produktuZwiększona efektywna powierzchnia wymiany ciepła w porównaniu do rury nagiej o tej samej średnicy nominalnej.
Potencjał zmniejszenia rozmiaru wymiennika ciepła lub poprawy odzysku ciepła, w zależności od obliczeń termicznych i spadku ciśnienia.
Mechanicznie mocowane płetwy zaprojektowane do niezawodnej wymiany ciepła, gdy jakość spawania jest odpowiednio kontrolowana.
Elastyczna konfiguracja dla nowych instalacji kotłów i pakietów wymiany ciepła.
Dostępna identyfikowalność materiału i dokumentacja inspekcyjna zgodnie z uzgodnionymi wymaganiami zakupu.
Kompatybilność z wybranymi zastosowaniami kotłów i przegrzewaczy, gdy temperatura pracy, ciśnienie, utlenianie i warunki korozyjne są odpowiednie dla stali węglowej.
Aby uzyskać wycenę spawanych na wysokie częstotliwości rur grzejnych z płetwami do przegrzewaczy, prosimy o podanie:
Standard rury bazowej: ASTM A192/A192M
Średnica zewnętrzna i grubość ścianki rury bazowej
Materiał płetwy i profil płetwy
Wysokość, grubość i rozstaw płetw
Długość rury i ilość
Temperatura i ciśnienie robocze
Obowiązujący kod ASME lub inny kod projektu
Wymagane inspekcje, testy i dokumentacja
Wymagania dotyczące dostawy i opakowania
Osoba kontaktowa: Nacy
Tel: +8619965117039
Faks: 0086-574-88017980