Yuhong Holding Group Co., LTD
 |
| Miejsce pochodzenia: | Chiny |
| Nazwa handlowa: | YUHONG |
| Orzecznictwo: | ISO9001:2015; ISO14001:2015; ISO45001:2018; PED 2014/68/EU; WPS/PQR/WPQ; ISO 3834 |
| Numer modelu: | Nie dotyczy |
| Minimalne zamówienie: | 500 kg |
|---|---|
| Cena: | To be discussed |
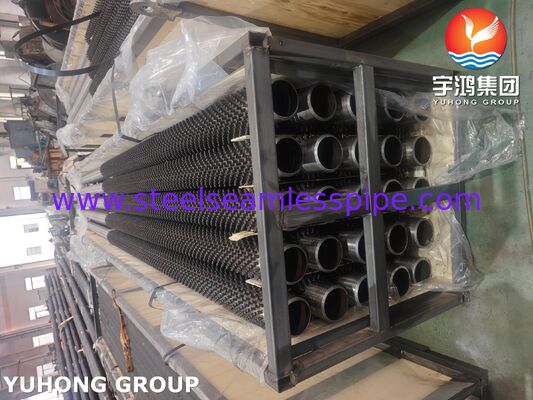
| Szczegóły pakowania: | Obudowa ze sklejki lub drewniana obudowa z żelazną ramą |
| Czas dostawy: | 50-120 dni |
| Zasady płatności: | L/C, T/T |
| Możliwość Supply: | 5000 metrów/dzień |
| Produkt: | Rurka z ćwiekami | Tworzywo: | ASTM A335 P9 |
|---|---|---|---|
| Aplikacja: | Kondensator chłodnicy powietrza | Pakiet: | Obudowa ze sklejki lub drewniana obudowa z żelazną ramą |
Spawane rury z kołkami ASTM A335 P5 do ekonomizerów to zaprojektowane elementy wymiany ciepła przeznaczone do wysokotemperaturowych systemów kotłowych, urządzeń do odzysku ciepła odpadowego w przemyśle i innych wymagających zastosowań termicznych. Wykonane ze stali stopowej chromowo-molibdenowej 5Cr-0.5Mo, rury te łączą wytrzymałość w podwyższonych temperaturach, odporność na utlenianie i niezawodną wydajność w odpowiednio zaprojektowanych warunkach pracy.
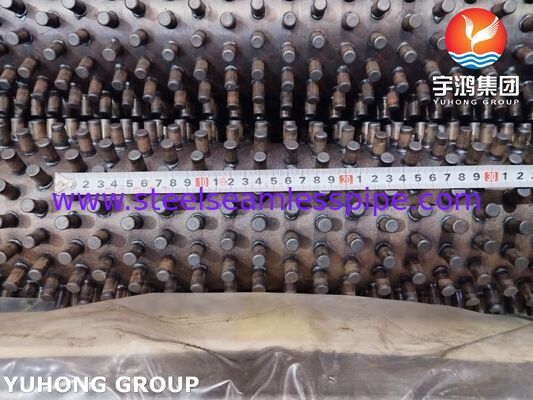
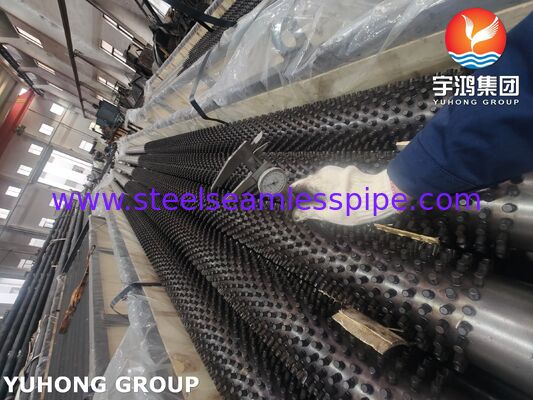
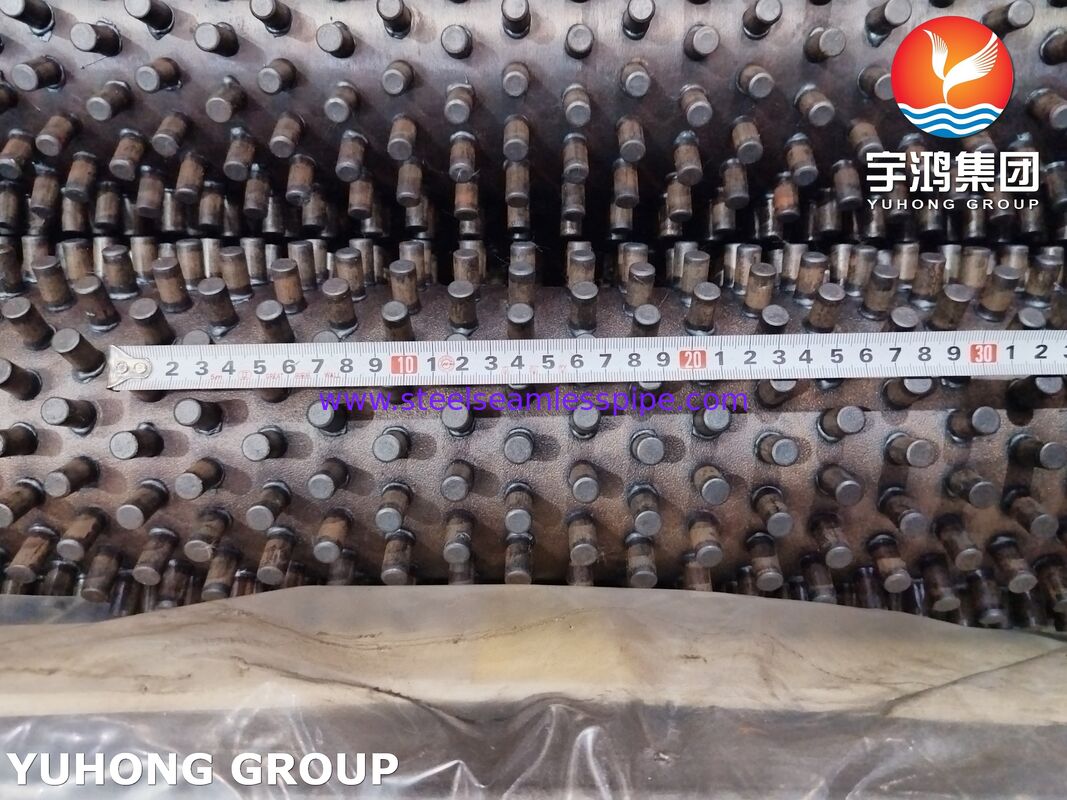
Rury z kołkami posiadają lite metalowe kołki przyspawane do zewnętrznej powierzchni rury bazowej. Kołki zwiększają efektywną powierzchnię wymiany ciepła i wspomagają wymianę ciepła między ścianką rury a otaczającym strumieniem gazu. Są one szczególnie przydatne w zastosowaniach, gdzie wymiana ciepła po stronie gazowej jest ograniczona lub gdzie konwencjonalne rury żeberkowane mogą być mniej odpowiednie ze względu na popiół, pył lub inne trudne warunki procesowe.
ASTM A335 P5 to gatunek stali stopowej chromowo-molibdenowej powszechnie stosowany w zastosowaniach ciśnieniowych w podwyższonych temperaturach. Jego skład stopowy zapewnia użyteczną odporność na utlenianie w wysokich temperaturach i lepszą wydajność w warunkach termicznych w porównaniu ze zwykłą stalą węglową, z zastrzeżeniem rzeczywistych warunków pracy i środowiska korozyjnego.
Nasze spawane rury z kołkami mogą być produkowane zgodnie z rysunkami klienta i specyfikacjami projektowymi, z niestandardowymi wymiarami rur, geometrią kołków, procedurami spawania i wykończeniem powierzchni, aby spełnić wymagania przemysłowych ekonomizerów i systemów odzysku ciepła.
Stal stopowa wysokotemperaturowa: Rury bazowe ASTM A335 P5 nadają się do odpowiednio zaprojektowanych zastosowań w podwyższonych temperaturach.
Zwiększona powierzchnia wymiany ciepła: Spawane kołki zwiększają dostępną powierzchnię zewnętrzną do wymiany ciepła po stronie gazowej.
Solidne mocowanie kołków: Spawanie kołków jest wybierane zgodnie z wymaganą integralnością mechaniczną, warunkami eksploatacji i obowiązującymi procedurami spawania.
Elastyczność zastosowania: Średnica kołka, wysokość, rozstaw, układ i długość rury mogą być dostosowane.
Produkcja przemysłowa: Produkcja może być koordynowana z określonymi tolerancjami wymiarowymi, wymaganiami inspekcyjnymi i dokumentacją projektową.
Niestandardowe inżynieria: Odpowiednie konfiguracje mogą być opracowane dla nowych instalacji, urządzeń zamiennych i modernizacji systemów odzysku ciepła.
Spawane rury z kołkami mogą być włączone do konstrukcji ekonomizerów w celu odzyskania ciepła jawnego z gazów spalinowych i przekazania go do wody zasilającej kocioł lub innego wyznaczonego płynu roboczego. Ostateczny układ zależy od konstrukcji kotła, profilu temperatury i dopuszczalnego spadku ciśnienia po stronie gazowej.
W piecach przemysłowych, systemach spalania i zakładach grzewczych procesowych spawane rury z kołkami mogą pomóc w odzyskaniu energii cieplnej z gazów wylotowych, które w przeciwnym razie zostałyby odprowadzone.
Odpowiednio zaprojektowane zespoły spawanych rur z kołkami mogą być stosowane w wybranych sekcjach odzysku ciepła kotłów, gdzie wymagana jest wysokotemperaturowa stal stopowa i mechanicznie wytrzymała powierzchnia zewnętrzna.
Urządzenia do odzysku ciepła w rafineriach i zakładach petrochemicznych mogą wykorzystywać spawane rury z kołkami ze stali stopowej, gdzie temperatura procesu, ciśnienie i warunki korozyjne uzasadniają wybór materiału.
Inne potencjalne zastosowania obejmują specjalistyczne utleniacze termiczne, sekcje odzysku ciepła w piecach paleniskowych i systemy chłodzenia gazów przemysłowych, z zastrzeżeniem szczegółowej oceny inżynierskiej.
Poniżej przedstawiono reprezentatywne zakresy produkcyjne, a nie obowiązkowe wymiary określone przez ASTM A335. Rzeczywistą dostępność, tolerancje i przydatność konstrukcyjną należy potwierdzić w odniesieniu do wymagań projektu.
| Pozycja | Typowa specyfikacja |
|---|---|
| Nazwa produktu | Spawane rury z kołkami do ekonomizerów |
| Materiał rury bazowej | ASTM A335 P5 / ASME SA335 P5, jeśli określono |
| Rodzaj materiału | Stal stopowa chromowo-molibdenowa 5Cr-0.5Mo |
| Produkcja rury bazowej | Bezszwowa rura ze stali stopowej |
| Średnica zewnętrzna | Około 25,4–168,3 mm |
| Grubość ścianki | Około 3,2–20 mm |
| Długość rury | Zazwyczaj 3000–12000 mm; inne długości do uzgodnienia |
| Materiał kołka | Dobierany do materiału rury, temperatury pracy i wymagań projektu |
| Średnica kołka | Około 8–25 mm |
| Wysokość kołka | Około 10–40 mm |
| Układ kołków | W linii, przesunięty lub specyficzny dla rysunku |
| Rozstaw kołków | Dostosowany do projektu termicznego i mechanicznego |
| Mocowanie kołków | Kwalifikowana procedura spawania odpowiednia dla określonego projektu |
| Stan powierzchni | Jak wyprodukowano, oczyszczono lub inaczej określono |
| Dokumentacja | Certyfikaty badań materiałowych i protokoły inspekcji zgodnie z umową |
Ważne: Niniejsze wymiary są orientacyjnymi zakresami produkcyjnymi, a nie uniwersalnymi wymaganiami ASTM. Materiał kołka, konstrukcja spoiny, metoda mocowania i tolerancje wymiarowe muszą zostać uzgodnione przed produkcją.
ASTM A335 P5 to stal stopowa chromowo-molibdenowa. Poniższa tabela przedstawia powszechnie określone limity składu dla gatunku P5, z zastrzeżeniem potwierdzenia zgodnie z obowiązującym wydaniem normy i certyfikatem materiałowym.
| Pierwiastek | Skład, % masowo |
|---|---|
| Węgiel (C) | 0,15 maks. |
| Mangan (Mn) | 0,30–0,60 |
| Fosfor (P) | 0,025 maks. |
| Siarka (S) | 0,025 maks. |
| Krzem (Si) | 0,50 maks. |
| Chrom (Cr) | 4,00–6,00 |
| Molibden (Mo) | 0,45–0,65 |
Zawartość chromu przyczynia się do odporności na utlenianie w podwyższonych temperaturach, podczas gdy molibden wspomaga wytrzymałość i odporność na zmiękczanie termiczne. Równowaga tych właściwości sprawia, że P5 jest kandydatem do odpowiednio zaprojektowanych wysokotemperaturowych rurociągów ciśnieniowych i urządzeń do wymiany ciepła.
Skład chemiczny należy zweryfikować, korzystając z obowiązujących wymagań ASTM A335 oraz postanowień dotyczących analizy cieplnej lub analizy produktu określonych w zamówieniu.
Poniżej przedstawiono powszechnie określone minimalne wymagania mechaniczne dla ASTM A335 P5. Przed rozpoczęciem produkcji należy potwierdzić obowiązujące oznaczenie gatunku, wydanie normy, formę produktu i wszelkie dodatkowe wymagania projektowe.
| Właściwość | Typowe wymaganie |
|---|---|
| Wytrzymałość na rozciąganie | Minimum 415 MPa |
| Granica plastyczności | Minimum 205 MPa |
| Wydłużenie | Zgodnie z obowiązującymi wymaganiami próbki i normy |
| Twardość | Zgodnie z wymogami obowiązującej specyfikacji i zamówienia |
Właściwości mechaniczne są ustalane poprzez badanie rury bazowej zgodnie z obowiązującą specyfikacją materiałową. Spawanie kołków i wszelkie późniejsze obróbki cieplne mogą wpływać na lokalne właściwości materiału; w związku z tym, w razie potrzeby, należy określić kwalifikację spoiny i dodatkowe badania.
Bezszwowe rury ASTM A335 P5 są zamawiane o wymaganej średnicy zewnętrznej, grubości ścianki, długości i stanie materiałowym. Identyfikacja materiału i certyfikacja są sprawdzane przed produkcją.
Rury są cięte na określoną długość, a końcówki są przygotowywane do dalszego montażu i instalacji.
Kołki są produkowane lub wybierane zgodnie z określoną średnicą, wysokością, materiałem i geometrią. Kompatybilność materiału kołków jest oceniana w odniesieniu do temperatury pracy, składu chemicznego rury i procedury spawania.
Kołki są mocowane przy użyciu zatwierdzonej, kwalifikowanej procedury spawania odpowiedniej dla wybranych materiałów i konstrukcji. Parametry spawania są kontrolowane w celu uzyskania wymaganej jakości mocowania, przy jednoczesnym ograniczeniu negatywnego wpływu na materiał bazowy.
Obróbka cieplna po spawaniu jest przeprowadzana, gdy jest wymagana przez obowiązujący kod konstrukcyjny, kwalifikowaną procedurę spawania, wymagania materiałowe lub specyfikację projektu. Cykl temperaturowy i zapisy są dokumentowane w odpowiednim zakresie.
Wykończone rury podlegają kontroli wymiarowej oraz określonym badaniom wizualnym, integralności spoiny, weryfikacji materiału i badaniom nieniszczącym. Wyniki są rejestrowane zgodnie z planem inspekcji i badań.
Zapewnienie jakości spawanych rur z kołkami ASTM A335 P5 powinno obejmować zarówno bezszwową rurę bazową, jak i spawane mocowania kołków. Dokładny zakres inspekcji zależy od zamówienia, kodu projektowego, warunków eksploatacji i uzgodnionych kryteriów akceptacji.
1. Przegląd certyfikatu materiałowego
Przegląd certyfikatów badań materiałowych pod kątem gatunku, numeru wytopu, składu chemicznego, wyników badań mechanicznych, stanu obróbki cieplnej i identyfikowalności.
2. Analiza chemiczna
Weryfikacja składu chemicznego przy użyciu certyfikowanych wyników badań młynarskich i, tam gdzie jest to wymagane, niezależnej analizy produktu lub odpowiednich badań analitycznych.
3. Badanie wytrzymałości na rozciąganie
Sprawdzenie wytrzymałości na rozciąganie, granicy plastyczności i wydłużenia zgodnie z obowiązującą specyfikacją rury bazowej i odniesionymi metodami badawczymi.
4. Badanie twardości
Przeprowadzenie badania twardości, gdy jest to wymagane przez specyfikację materiałową, procedurę spawania, wymagania obróbki cieplnej lub plan inspekcji projektu.
5. Inspekcja wymiarowa
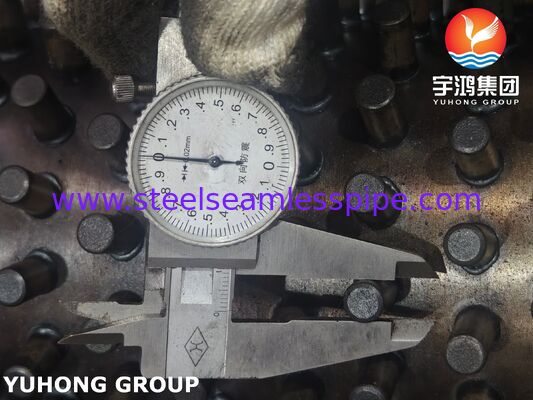
Pomiar średnicy zewnętrznej rury, grubości ścianki, długości, prostoliniowości, średnicy kołka, wysokości kołka, rozstawu kołków i ogólnej konfiguracji w odniesieniu do zatwierdzonych rysunków.
6. Inspekcja wizualna
Badanie powierzchni rury, rozmieszczenia kołków, wyglądu spoiny i dostępnych obszarów spoiny pod kątem widocznych wad, niepełnego mocowania, nadmiernego rozprysku lub niedopuszczalnych warunków powierzchniowych.
7. Badanie integralności spoiny kołka
Zastosowanie uzgodnionej metody badania, takiej jak reprezentatywne zginanie, młotek lub inne kwalifikowane testy mocowania, tam gdzie jest to właściwe. Metoda, częstotliwość próbkowania i kryteria akceptacji muszą być zdefiniowane przez zatwierdzoną procedurę lub specyfikację projektu.
8. Badania nieniszczące
Badanie penetrantem ciekłym, cząstkami magnetycznymi, ultradźwiękami lub radiograficzne może być określone, gdy jest to technicznie uzasadnione dla geometrii i przewidywanego typu wady. Nie każda metoda jest odpowiednia dla każdej konfiguracji spoiny kołka, a wymagany zakres badania powinien być uzgodniony z góry.
9. Badanie hydrostatyczne lub alternatywne badanie szczelności
Rura bazowa jest badana zgodnie z obowiązującymi wymaganiami ASTM A335 lub wyraźnie dopuszczalną alternatywą. Dodatkowe badanie ukończonego zespołu z kołkami powinno być zgodne z obowiązującą specyfikacją projektową i zamówieniową.
10. Weryfikacja obróbki cieplnej
Gdzie wymagana jest obróbka cieplna po spawaniu, należy zweryfikować zarejestrowany cykl temperatury, czas przetrzymania i odpowiednią dokumentację procesu.
11. Dokumentacja końcowa
Dostarczenie uzgodnionych protokołów inspekcji i badań, certyfikatów materiałowych, dokumentów identyfikowalności i raportów wymiarowych. Protokoły kwalifikacji procedury spawania i spawacza mogą być dołączone, gdy jest to wymagane przez umowę.
Poprawiona zewnętrzna powierzchnia wymiany ciepła w porównaniu do podobnej rury gładkiej.
Potencjalnie poprawiony odzysk ciepła, gdy konwekcja po stronie gazowej jest dominującą opornością.
Elastyczna geometria kołków spełniająca specyficzne wymagania termiczne i mechaniczne projektu.
Opcja materiału bazowego ze stali stopowej do pracy w podwyższonych temperaturach.
Możliwość adaptacji do wybranych strumieni gazów pyłowych lub zawierających popiół, gdy układ, rozstaw kołków i przepisy dotyczące czyszczenia są odpowiednio zaprojektowane.
Produkcja zgodnie z rysunkami klienta dla urządzeń zamiennych i nowych.
Rzeczywista wydajność wymiany ciepła zależy od właściwości gazu, prędkości przepływu, rozstawu rur, geometrii kołków, osadzania się zanieczyszczeń, różnic temperatur i ogólnej konstrukcji wymiennika ciepła. Spawane rury z kołkami nie zapewniają automatycznie lepszej wydajności w każdym zastosowaniu.
Koncentrujemy się na produkcji zgodnej ze specyfikacją dla przemysłowych zastosowań wymiany ciepła. Każde zamówienie może być zdefiniowane wokół gatunku rury bazowej, wymiarów rury, układu kołków, procedury mocowania, zakresu inspekcji, wymagań dotyczących identyfikowalności i dokumentacji dostawy.
Nasze planowanie produkcji kładzie nacisk na:
Identyfikowalność gatunku materiału i numeru wytopu.
Kontrola wymiarowa zgodna z zatwierdzonymi rysunkami.
Określone procedury spawania i inspekcji.
Protokoły inspekcji dostosowane do uzgodnionego planu jakości.
Personalizacja dla ekonomizerów, kotłów i systemów odzysku ciepła odpadowego w przemyśle.
Osoba kontaktowa: Nacy
Tel: +8619965117039
Faks: 0086-574-88017980